BYJC
BVT2500
turning center
Quotation on requestMax. machining diameter, mm — 2500
Диаметр стола, мм — 2250
Spindle speed, rpm — 1-160
Table load, kg — 20 т
X-axis travel, mm — 3000
- Torque, N·m
- 7600
- Z-axis travel, mm
- 1500
- Система ЧПУ
- Siemens SINUMERIK 840D sl
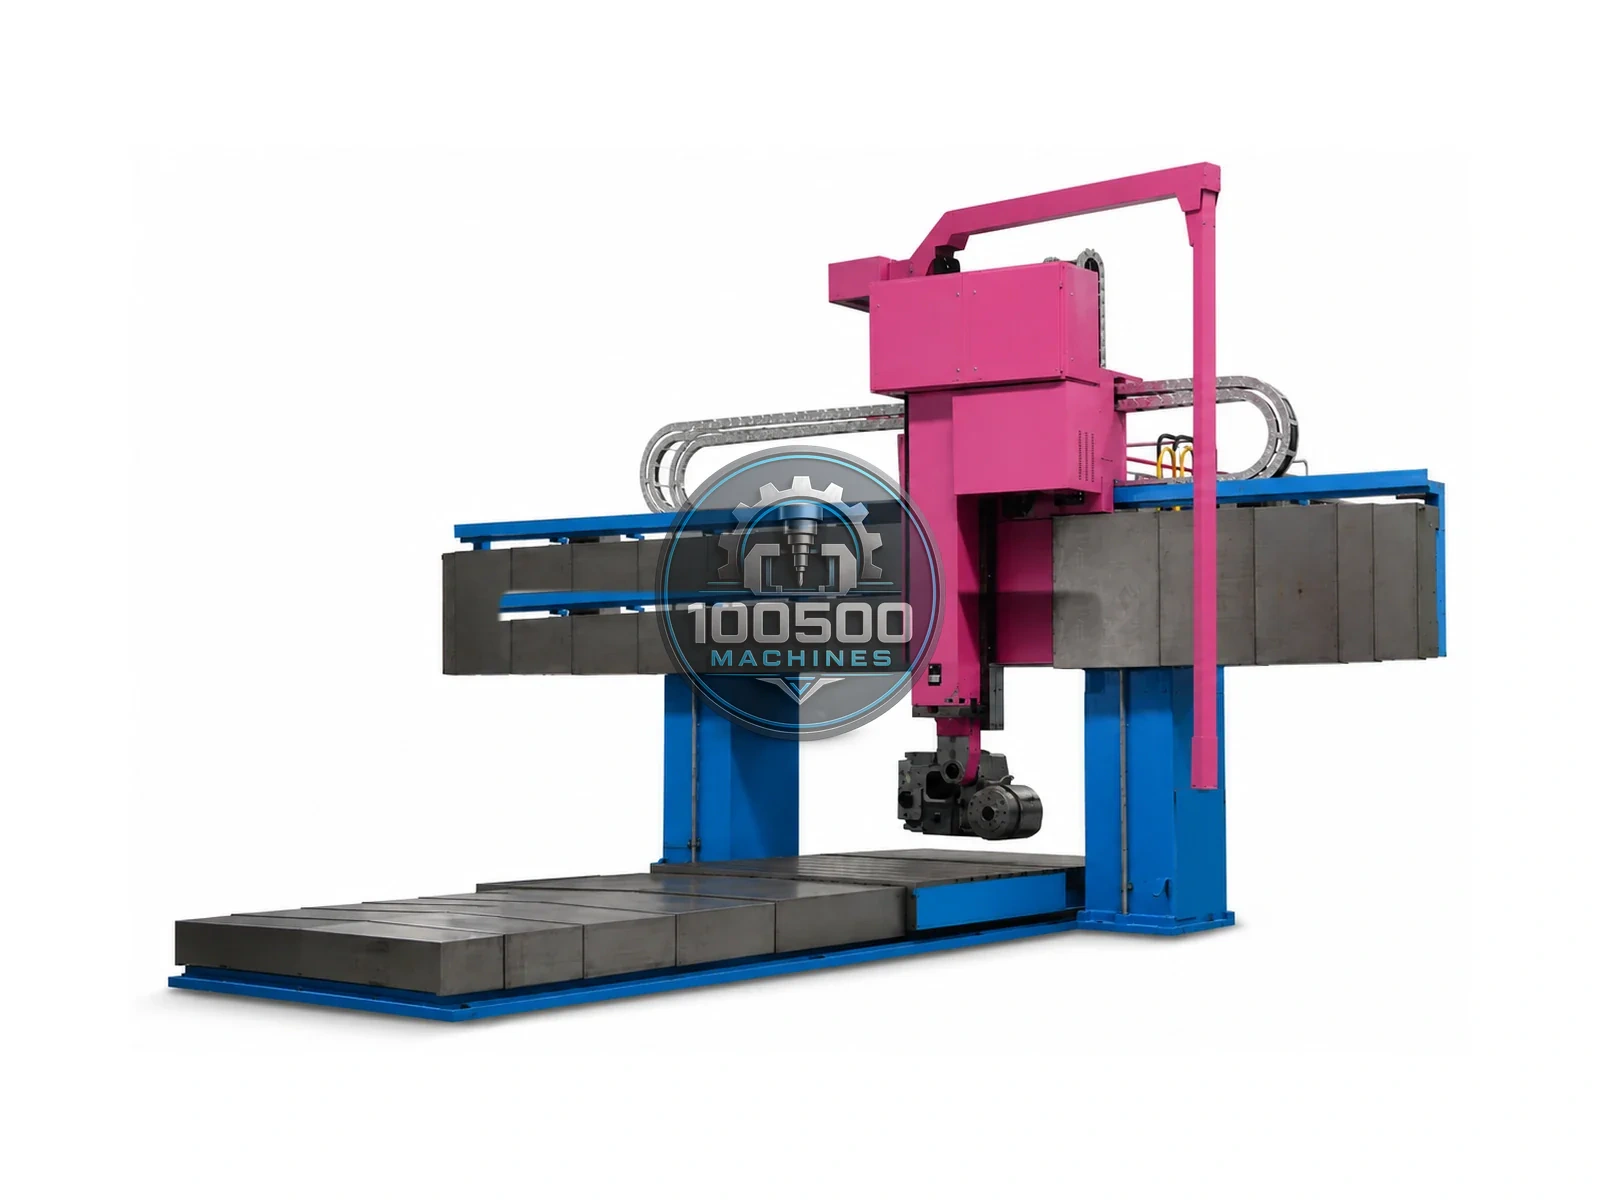
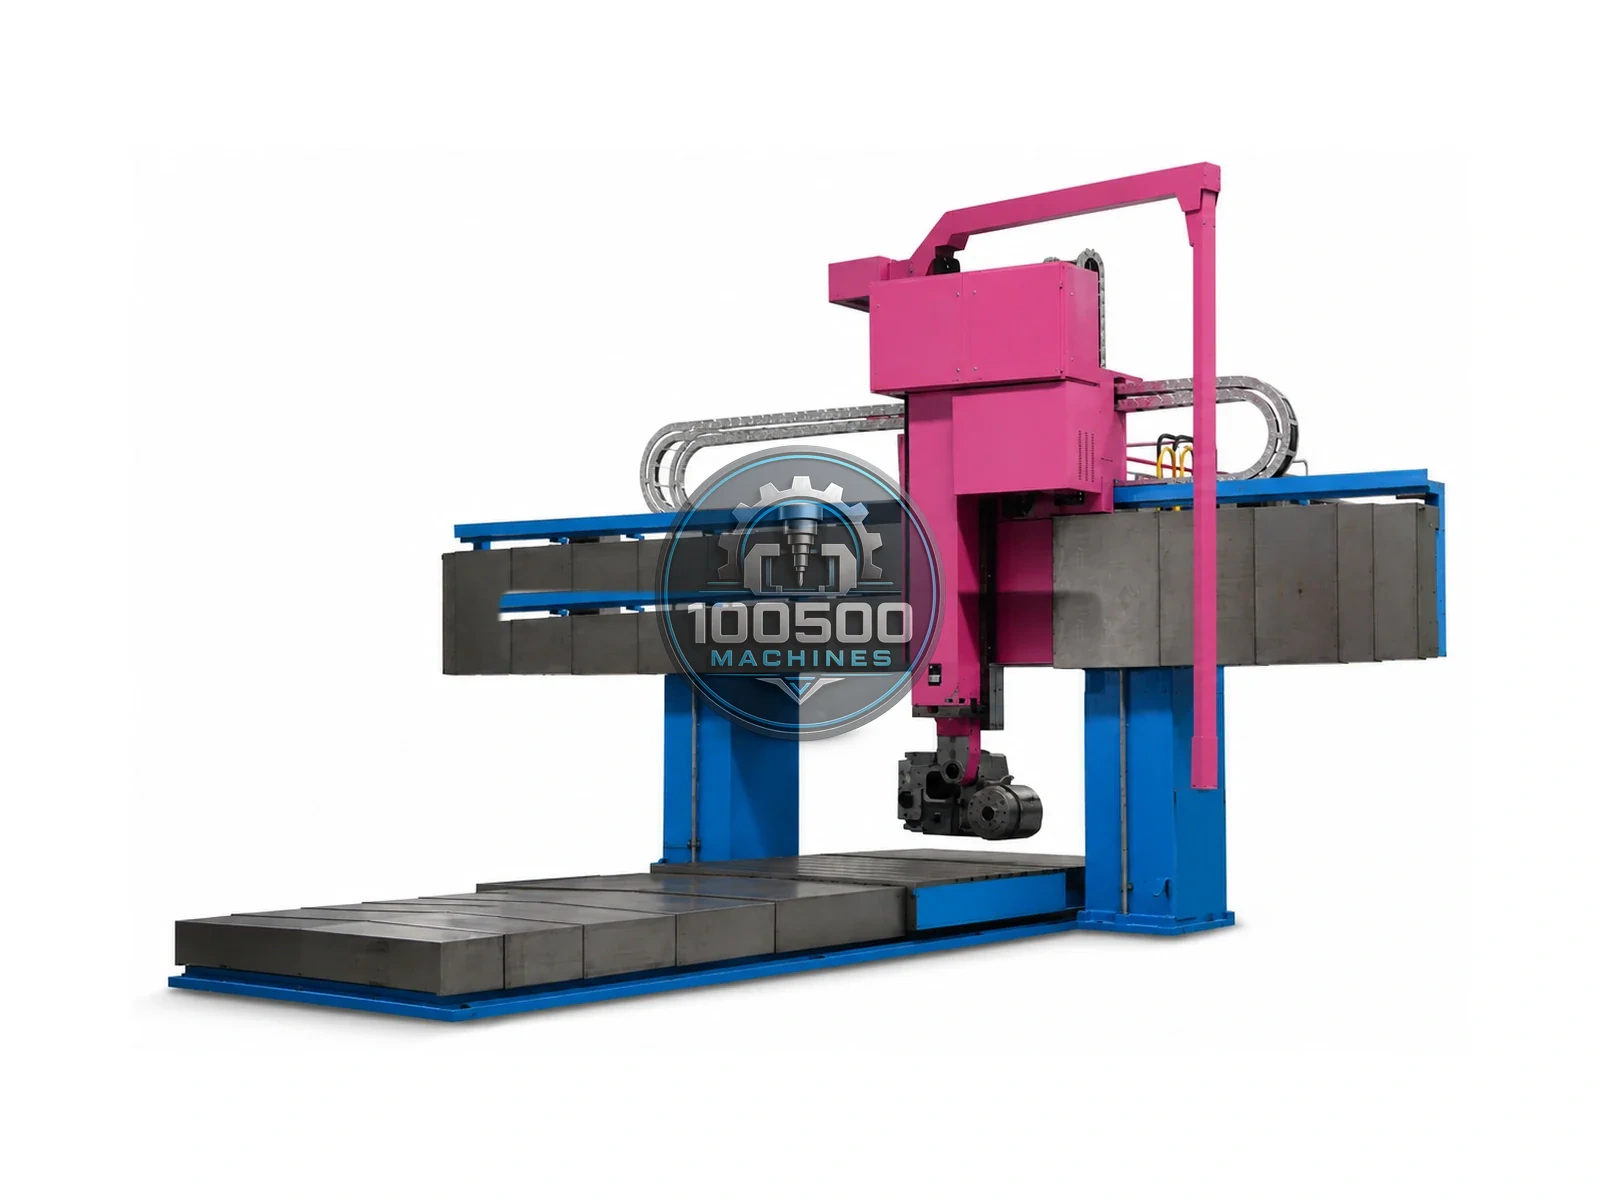
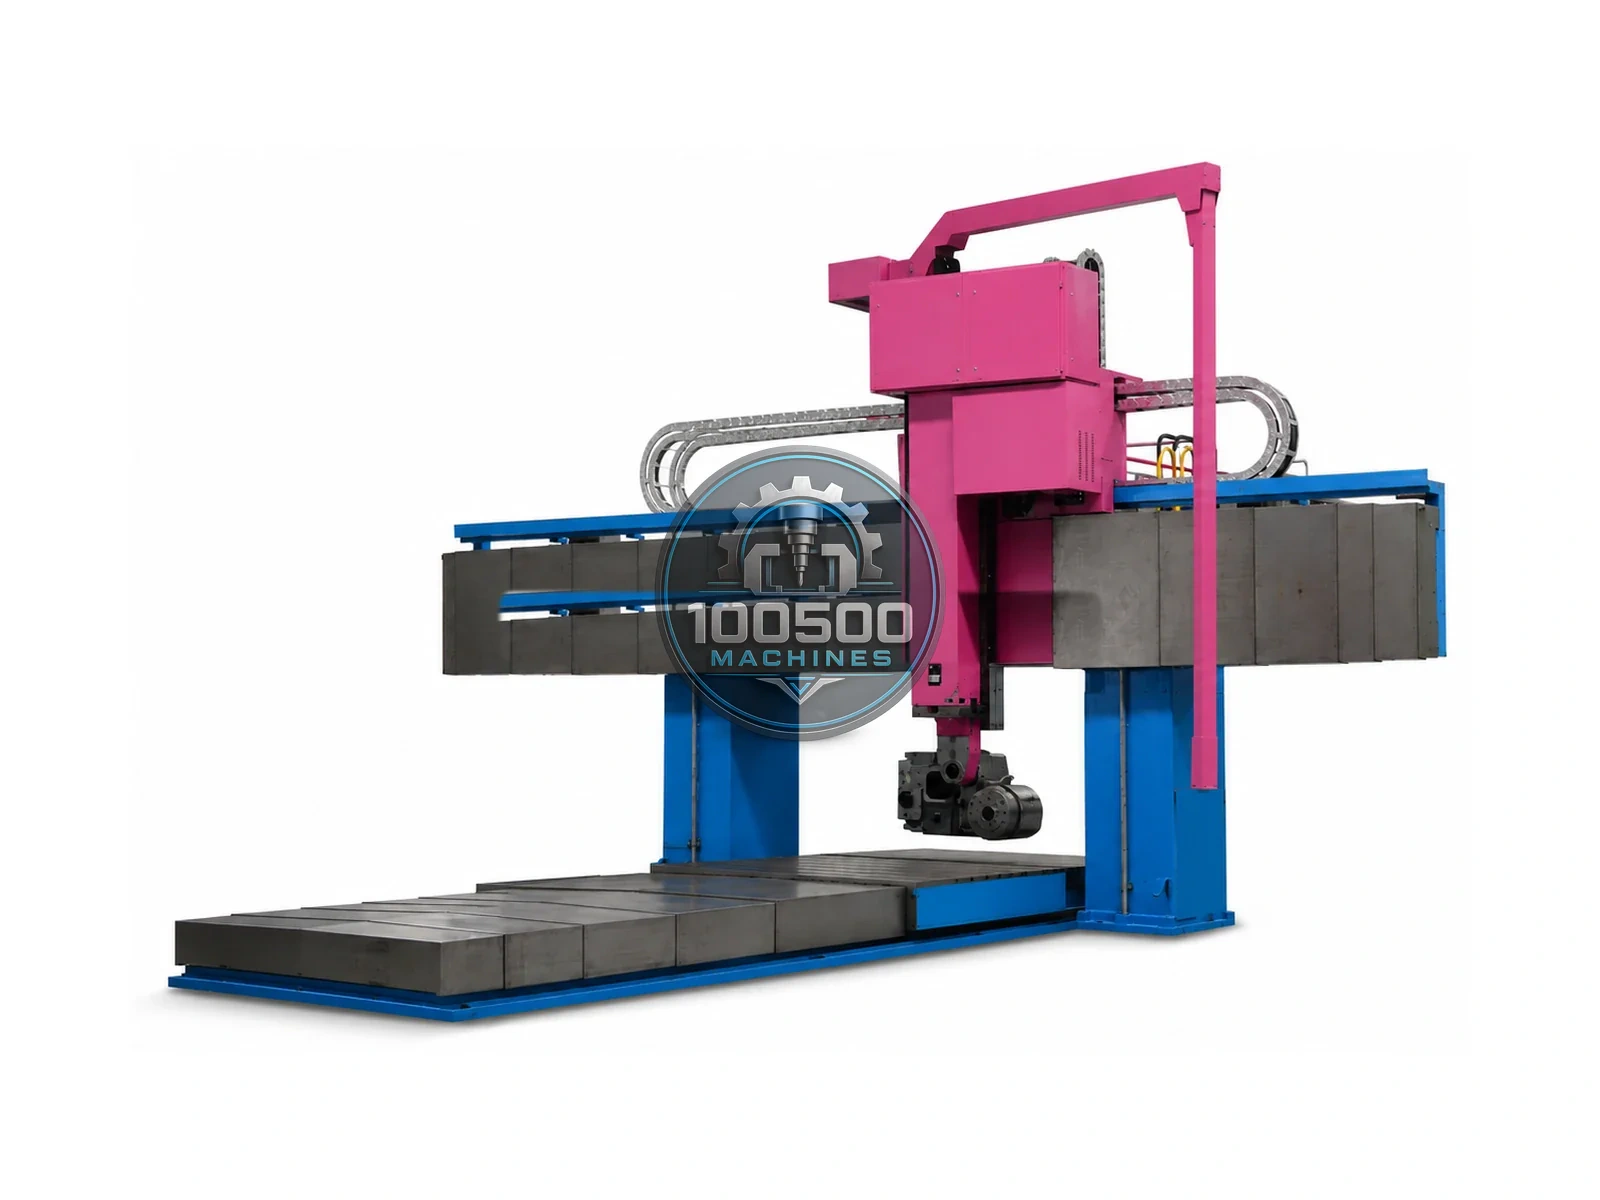
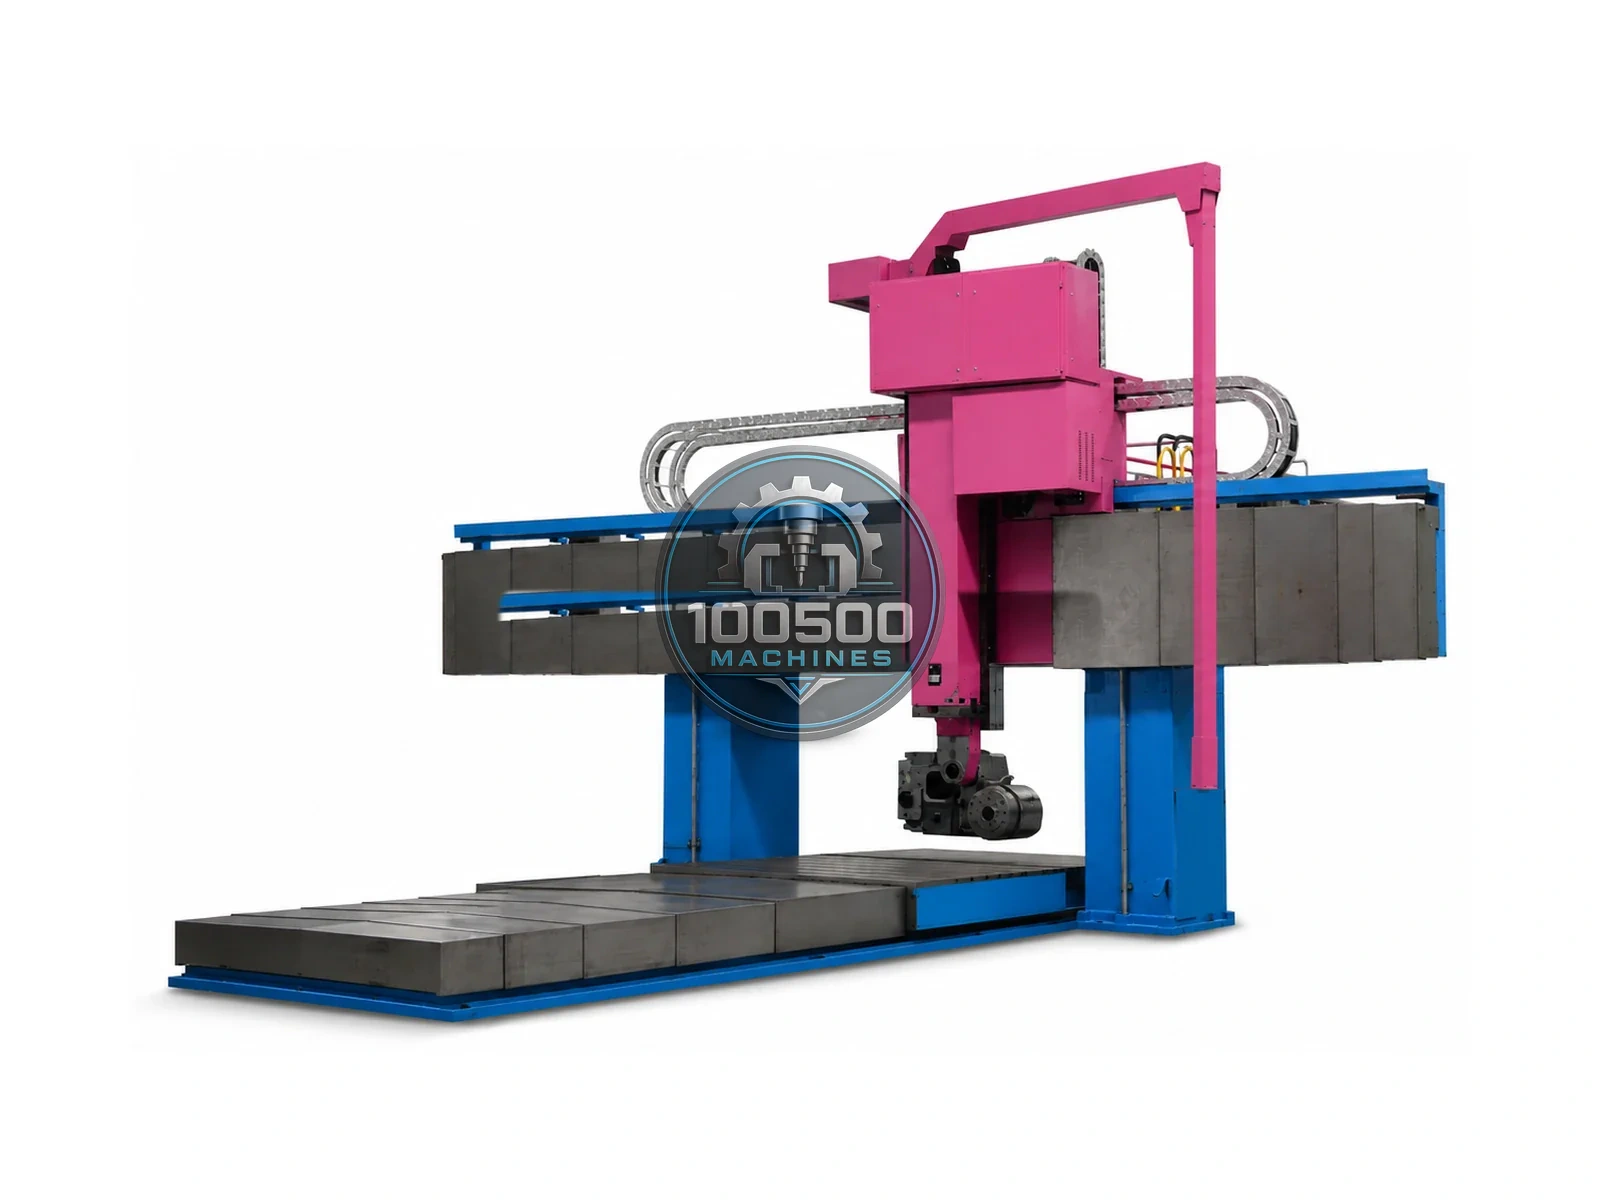
вертикальный токарный центр, предназначенный для обработки деталей вращения большого диаметра, которые удобно базировать на горизонтальном столе. Оборудование применяют для таких изделий, как кольца, диски, фланцы, ступицы, корпуса, колёса и другие тяжёлые детали большого диаметра, выполняя наружное и внутреннее точение, подрезка торцов, растачивание, обработка канавок, фасок и резьб.
В отличие от обрабатывающего центра, здесь главное движение создаётся вращением заготовки, поэтому оборудование особенно эффективно для осесимметричных деталей. Ключевые данные: ход X — 3000 мм; ход Z — 1500 мм; максимальный диаметр обработки — 2500 мм.
Задачи и место в процессе. BYJC BVT2500 используют для обработки деталей вращения большого диаметра, которые удобно базировать на горизонтальном столе. Оборудование размещают на этапе основной черновой, получистовой и чистовой токарной операции; после неё деталь может передаваться на фрезерование, шлифование, термообработку или контроль.
Его приобретают для решения конкретной задачи: основная геометрия детали образована поверхностями вращения и требуется получить соосность наружных, внутренних и торцевых поверхностей за минимальное число установов.
Типовые детали и операции. На оборудовании данного типа обрабатывают или обслуживают кольца, диски, фланцы, ступицы, корпуса, колёса и другие тяжёлые детали большого диаметра. Основные операции: наружное и внутреннее точение, подрезка торцов, растачивание, обработка канавок, фасок и резьб.
Для данной модели в базе указаны следующие ориентиры: ход X — 3000 мм; ход Z — 1500 мм; максимальный диаметр обработки — 2500 мм; рабочий стол — планшайба Ø2250 мм; допустимая нагрузка на стол — 20 т кг; частота вращения шпинделя — 1-160 об/мин. Конкретная последовательность переходов должна формироваться по чертежу, техническим требованиям и реальной комплектации.
Рабочий сценарий. Заготовку устанавливают на стол или в патрон, выверяют и закрепляют, после чего инструмент последовательно обрабатывает торцевые, наружные и внутренние поверхности. Вертикальная схема облегчает установку тяжёлой заготовки грузоподъёмным механизмом. После основного цикла результат проверяют предусмотренными средствами контроля, а деталь, инструмент или палету передают на следующую операцию.
При программной работе перед запуском проверяют нулевые точки, коррекции, зажим и отсутствие столкновений; при ручной — правильность настройки и устойчивость процесса.
Характер производства и отрасли. Модель может применяться в единичном, мелкосерийном и серийном производстве; степень автоматизации определяется подачей прутка, роботизацией и составом оснастки. Типовые отраслевые задачи: общее машиностроение — валы, втулки и фланцы; автомобилестроение — ступицы, оси и детали трансмиссий; производство насосов и гидравлики — валы, поршни, корпуса и штуцеры.
При этом выбор отрасли сам по себе не подтверждает применимость: решающими остаются размеры, масса, требуемая точность, материал, оснастка и длительность цикла.
Причины выбора и ограничения. В отличие от обрабатывающего центра, здесь главное движение создаётся вращением заготовки, поэтому оборудование особенно эффективно для осесимметричных деталей. Габариты детали ограничены допустимыми диаметром и длиной обработки, а для прутковой работы — проходным отверстием шпинделя. Длинные нежёсткие детали требуют опоры; тяжёлые заготовки — проверки допустимой массы и способа зажима.
Токарная обработка не заменяет шлифование, когда требуются особо малая шероховатость или точность после термообработки.
Фактическая производительность зависит от подготовленности технологии, стойкости инструмента, стабильности заготовки, качества обслуживания и квалификации персонала.
Standard equipment
- Двухстоечная вертикальная компоновка
- планшайба
- RAM T1 250×250 мм
- Siemens/Heidenhain по каталогу.
Additional options
- Инструментальные блоки
- щупы
- варианты планшайбы и зажимной оснастки
- конфигурации по проекту.