BYJC
XKA2130×100
Металлорежущее оборудование
询价供应X 轴行程,mm — 10720
Y 轴行程,mm — 4210
Z 轴行程,mm — 1500
Размер стола, мм — 3000 × 10000
主轴转速,r/min — 6-2000
- 主轴功率,kW
- 58/70
- 工作台承载,kg
- 12 т/м
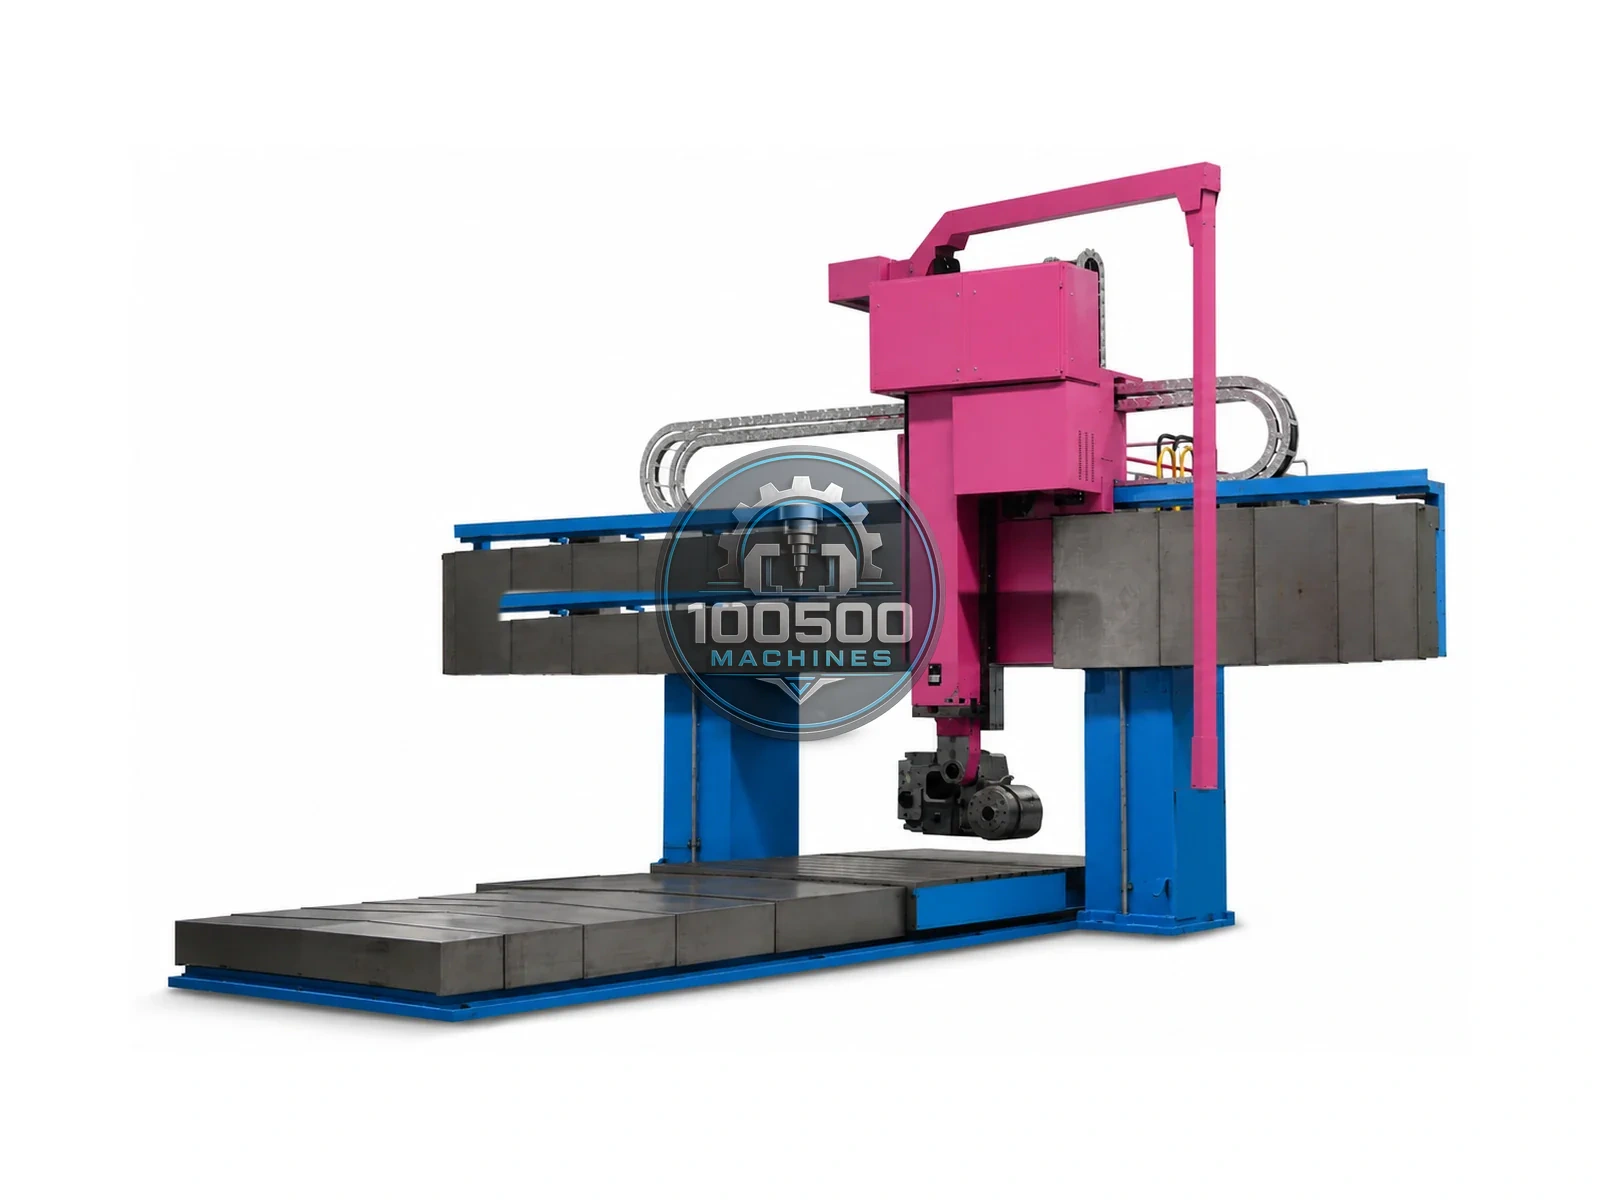
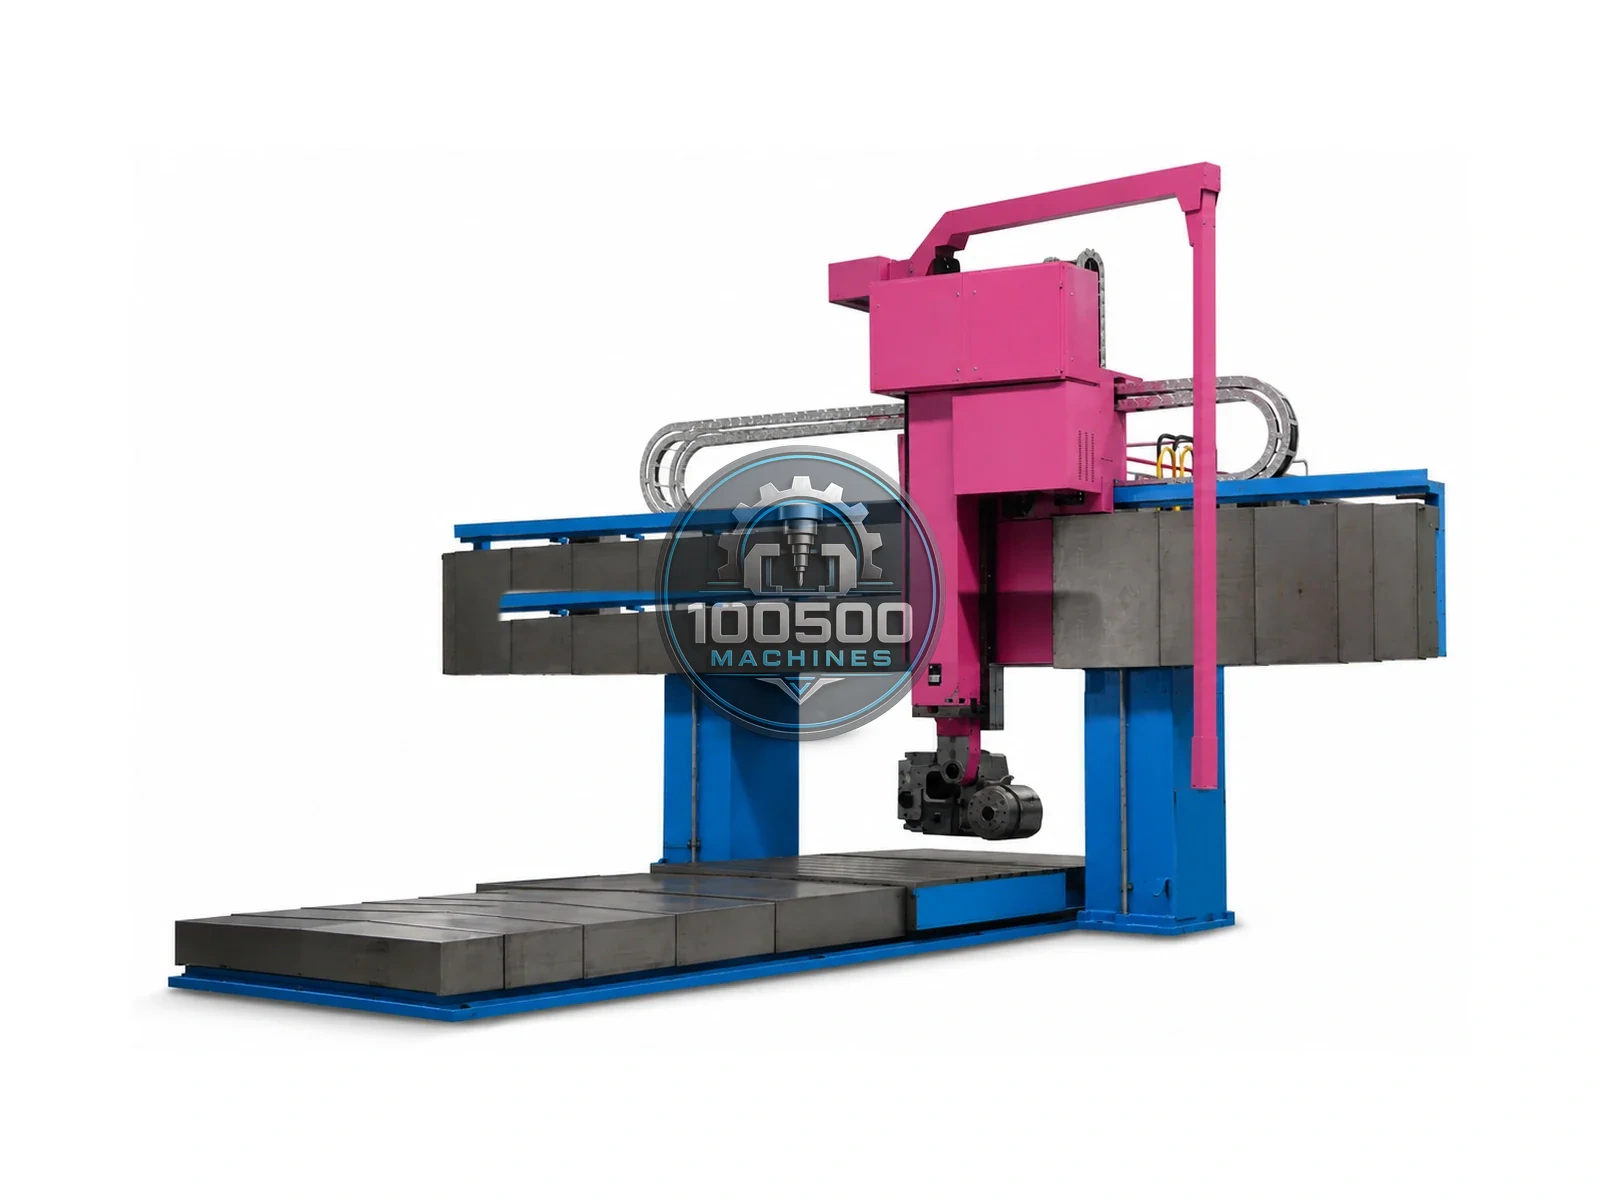
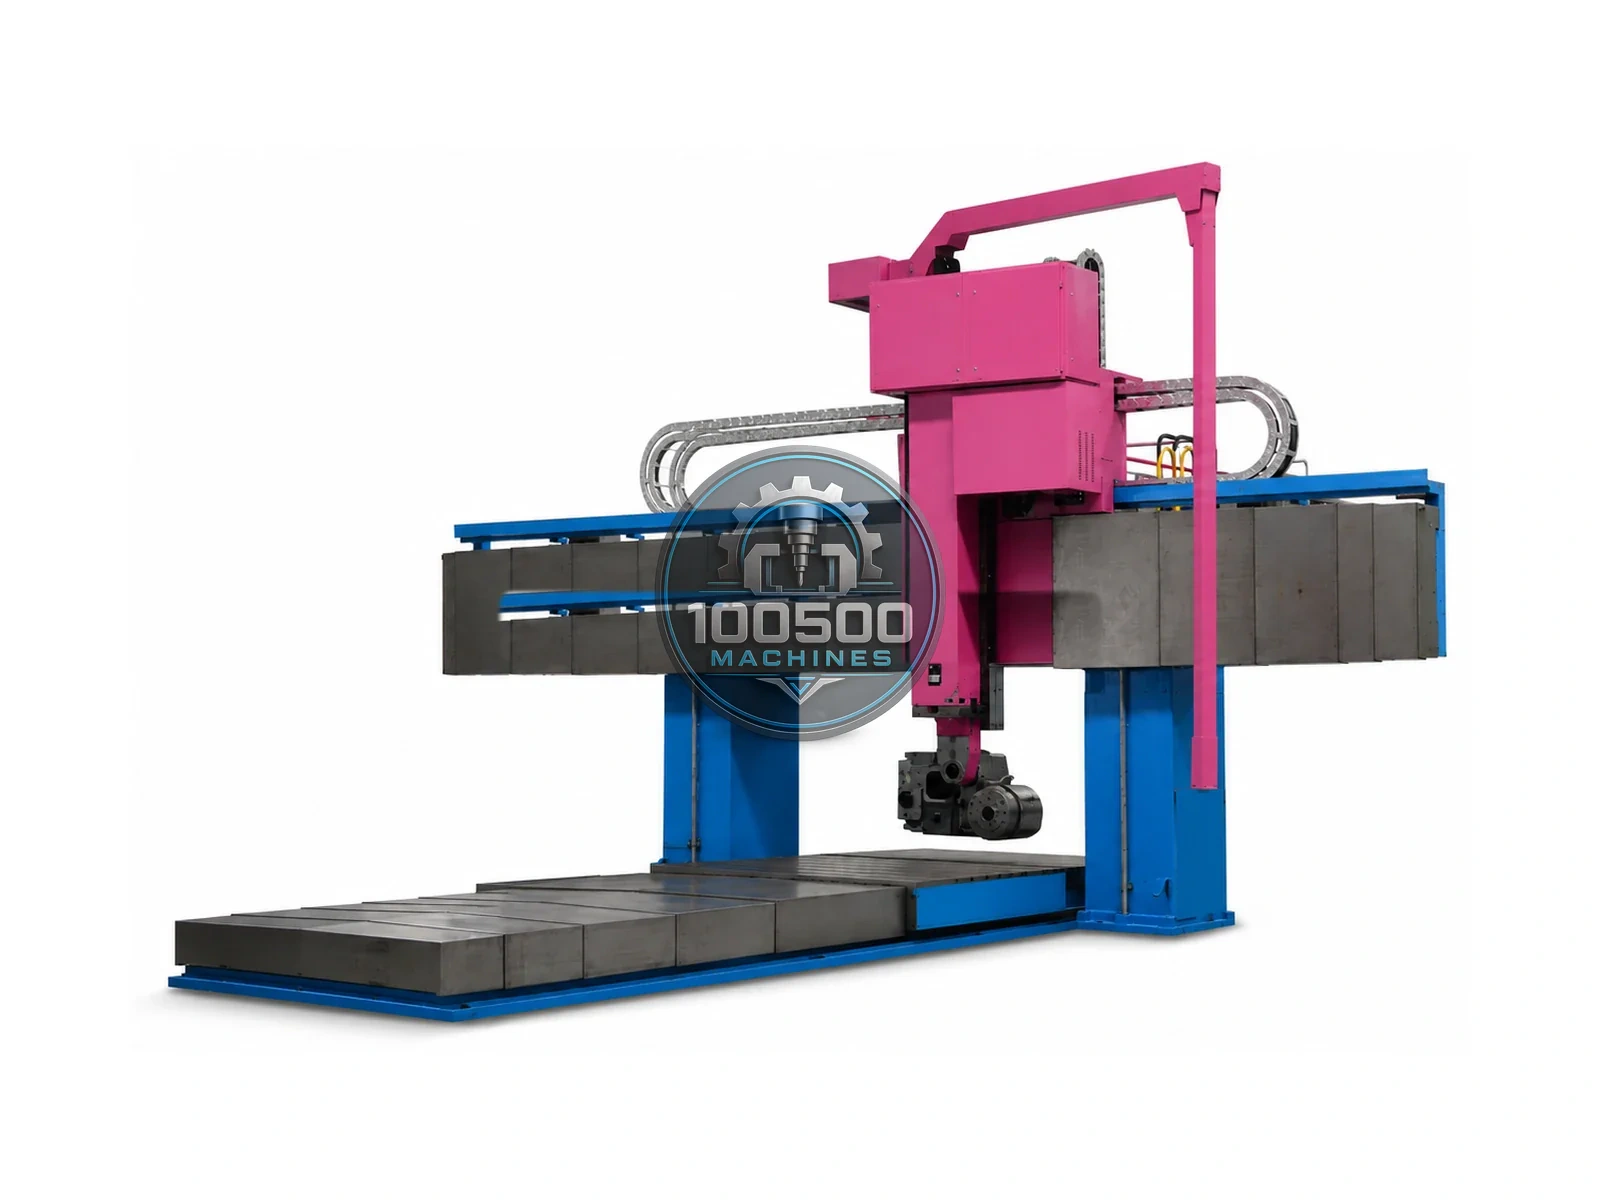
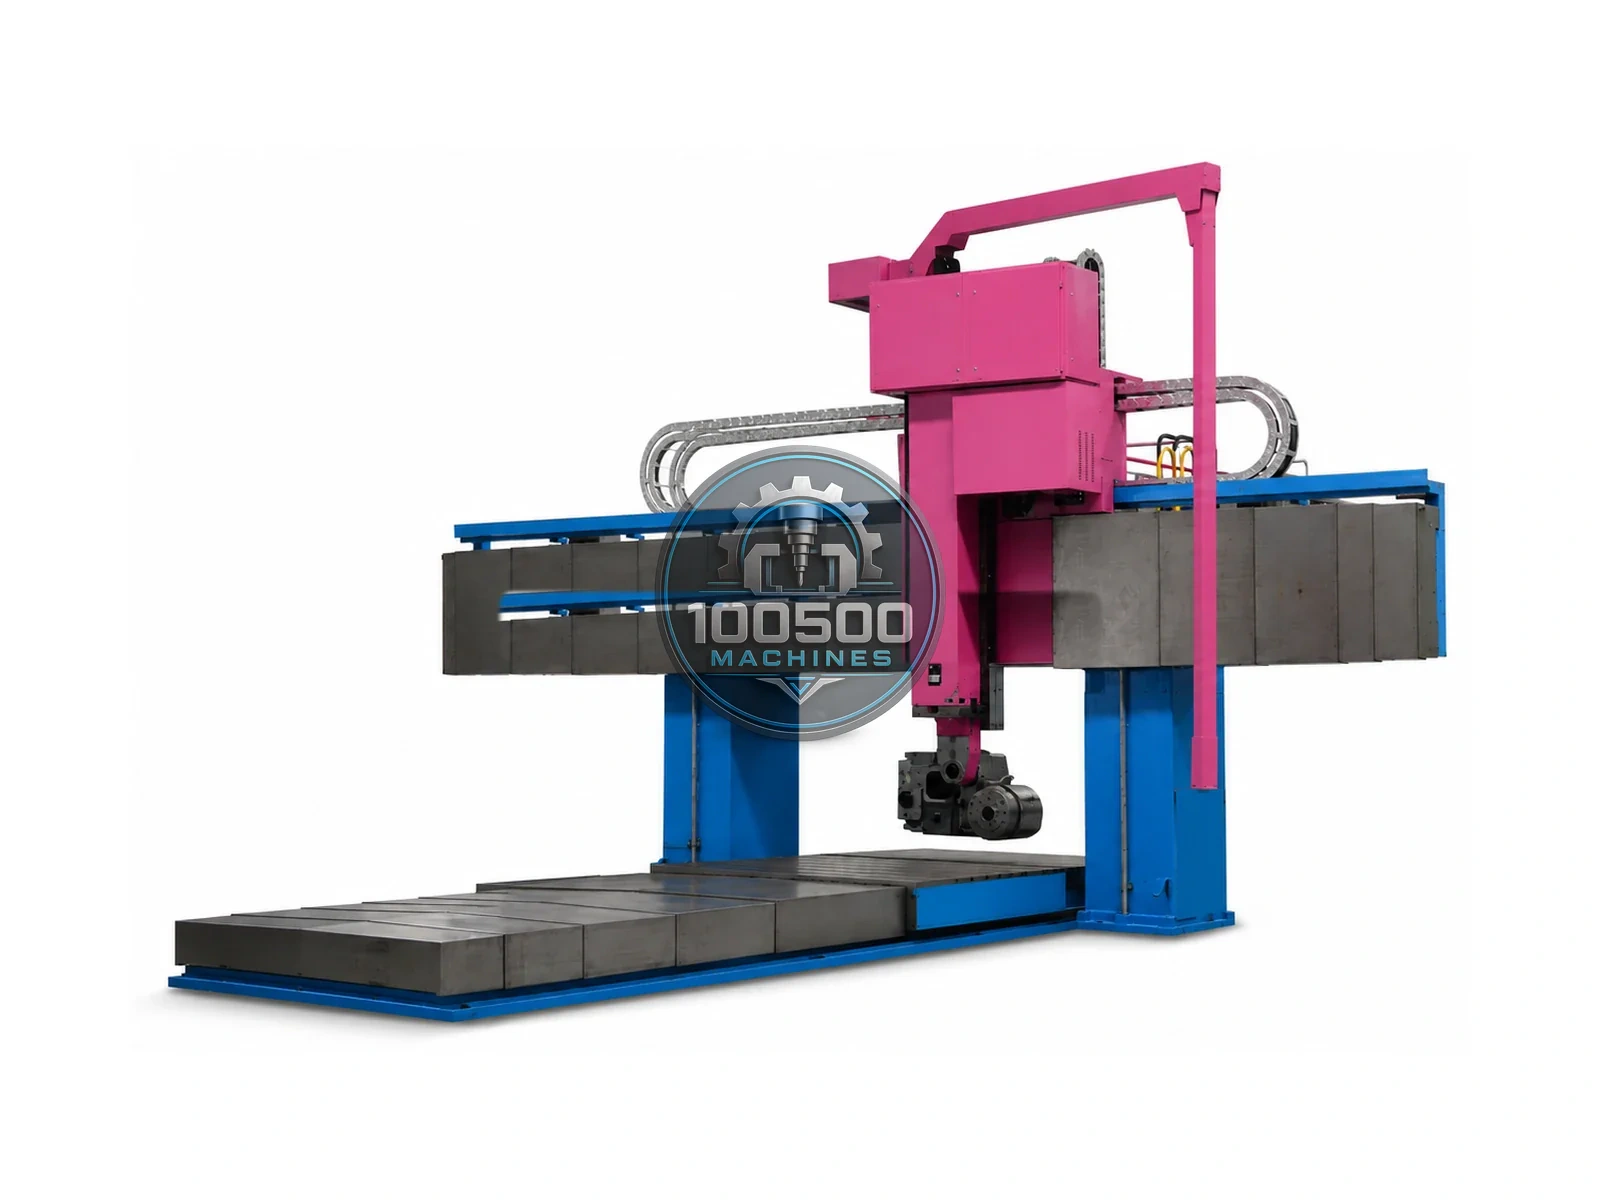
портальный фрезерно-расточной станок, предназначенный для фрезерования, растачивания и сверления крупногабаритных деталей, рам и корпусов.
Оборудование применяют для таких изделий, как корпуса редукторов и турбин, станины, рамы, крупные фланцы, плиты, сварные конструкции и литые корпуса, выполняя растачивание точных и соосных отверстий, фрезерование плоскостей и уступов, сверление, нарезание резьбы и обработка посадочных поверхностей. В отличие от обычного обрабатывающего центра, эти станки ориентированы на крупные детали, глубокие отверстия и тяжёлую оснастку.
Ключевые данные: ход X — 10720 мм; ход Y — 4210 мм; ход Z — 1500 мм.
Задачи и место в процессе. BYJC XKA2130×100 используют для фрезерования, растачивания и сверления крупногабаритных деталей, рам и корпусов. Оборудование размещают на этапе черновой и чистовой обработки крупных корпусных деталей после литья или сварки и перед мойкой, контролем, сборкой либо финишным шлифованием. Его приобретают для решения конкретной задачи: требуется сохранить взаимное положение отверстий и плоскостей на крупной детали и обеспечить доступ инструменту при большом вылете.
Типовые детали и операции. На оборудовании данного типа обрабатывают или обслуживают корпуса редукторов и турбин, станины, рамы, крупные фланцы, плиты, сварные конструкции и литые корпуса. Основные операции: растачивание точных и соосных отверстий, фрезерование плоскостей и уступов, сверление, нарезание резьбы и обработка посадочных поверхностей.
Для данной модели в базе указаны следующие ориентиры: ход X — 10720 мм; ход Y — 4210 мм; ход Z — 1500 мм; рабочий стол — 3000×10000; допустимая нагрузка на стол — 12 т/м кг; частота вращения шпинделя — 6-2000 об/мин. Конкретная последовательность переходов должна формироваться по чертежу, техническим требованиям и реальной комплектации.
Рабочий сценарий. Заготовку устанавливают на стол, плиту или палету, выверяют по базам и закрепляют. Шпиндель или головка последовательно обрабатывает отверстия и плоскости; для многосторонней обработки используют поворот стола либо переустановку. После основного цикла результат проверяют предусмотренными средствами контроля, а деталь, инструмент или палету передают на следующую операцию.
При программной работе перед запуском проверяют нулевые точки, коррекции, зажим и отсутствие столкновений; при ручной — правильность настройки и устойчивость процесса.
Характер производства и отрасли. Модель может применяться в единичном и мелкосерийном тяжёлом машиностроении; при стабильной номенклатуре и палетизации — в серийном. Типовые отраслевые задачи: энергетика — корпуса турбин и насосов; станкостроение — станины и столы; нефтегазовое машиностроение — корпуса арматуры; транспортное машиностроение — крупные редукторные корпуса.
При этом выбор отрасли сам по себе не подтверждает применимость: решающими остаются размеры, масса, требуемая точность, материал, оснастка и длительность цикла.
Причины выбора и ограничения. В отличие от обычного обрабатывающего центра, эти станки ориентированы на крупные детали, глубокие отверстия и тяжёлую оснастку. Размеры ограничены ходами, проходом между стойками и высотой до поперечины; масса — нагрузкой на стол. Большой вылет расточной оправки снижает жёсткость, поэтому режимы и оснастку подбирают с учётом вибраций. Требуются грузоподъёмные средства и проверка фундамента.
Фактическая производительность зависит от подготовленности технологии, стойкости инструмента, стабильности заготовки, качества обслуживания и квалификации персонала.
标准配置
- Портальная рама
- подвижная поперечина
- RAM-шпиндель
- рабочий стол с продольным перемещением
- 4 координаты подачи
- обработка пяти сторон через сменные головки.
附加选项
- Сменные фрезерные головки
- головочный магазин
- инструментальный магазин
- ЧПУ-стол
- возможность модернизации до пятиосевого портального исполнения.