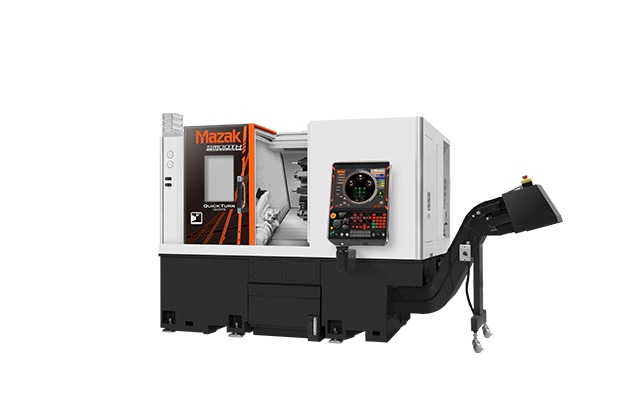
Mazak
INTEGREX i-150
Горизонтальный токарно-фрезерный центр
В наличииМакс. диаметр обработки, мм — Φ340 мм
Макс. длина обработки, мм — 385
горизонтальный токарно-фрезерный центр, предназначенный для комплексной обработки деталей вращения с выполнением токарных, сверлильных и фрезерных операций за один или сокращённое число установов.
Оборудование применяют для таких изделий, как валы со шпоночными пазами и поперечными отверстиями, фланцы с болтовыми окружностями, ступицы, роторы, корпуса вращения, кулачки и сложные детали трансмиссий, выполняя наружное и внутреннее точение, подрезка торцов, сверление, растачивание, нарезание резьбы, фрезерование лысок, пазов, контуров и отверстий вне оси вращения.
В отличие от обычного токарного центра, многозадачная модель формирует не только поверхности вращения.
Задачи и место в процессе. Mazak INTEGREX i-150 используют для комплексной обработки деталей вращения с выполнением токарных, сверлильных и фрезерных операций за один или сокращённое число установов. Оборудование размещают на этапе комплексной механообработки, где несколько токарных и фрезерных операций объединяют до термообработки, шлифования, мойки и окончательного контроля.
Его приобретают для решения конкретной задачи: требуется сократить число установов, сохранить взаимное положение поверхностей и уменьшить незавершённое производство между токарным и фрезерным участками.
Типовые детали и операции. На оборудовании данного типа обрабатывают или обслуживают валы со шпоночными пазами и поперечными отверстиями, фланцы с болтовыми окружностями, ступицы, роторы, корпуса вращения, кулачки и сложные детали трансмиссий. Основные операции: наружное и внутреннее точение, подрезка торцов, сверление, растачивание, нарезание резьбы, фрезерование лысок, пазов, контуров и отверстий вне оси вращения.
Конкретная последовательность переходов должна формироваться по чертежу, техническим требованиям и реальной комплектации.
Рабочий сценарий. Заготовку закрепляют в основном шпинделе или на столе, выполняют токарные переходы, затем приводным инструментом или фрезерным шпинделем обрабатывают неосевые элементы. При наличии подтверждённого противошпинделя деталь может быть перехвачена для обработки второй стороны; без такого подтверждения операцию выполняют после ручной переустановки.
После основного цикла результат проверяют предусмотренными средствами контроля, а деталь, инструмент или палету передают на следующую операцию. При программной работе перед запуском проверяют нулевые точки, коррекции, зажим и отсутствие столкновений; при ручной — правильность настройки и устойчивость процесса.
Характер производства и отрасли. Модель может применяться в мелкосерийном и серийном производстве деталей высокой технологической насыщенности, когда переналадка и сокращение межоперационных перемещений важнее использования нескольких отдельных станков.
Типовые отраслевые задачи: автомобилестроение — детали трансмиссий и ступицы; энергетика — роторные и фланцевые детали; нефтегазовое машиностроение — корпуса арматуры и соединительные элементы; общее машиностроение — сложные валы и корпуса вращения. При этом выбор отрасли сам по себе не подтверждает применимость: решающими остаются размеры, масса, требуемая точность, материал, оснастка и длительность цикла.
Причины выбора и ограничения. В отличие от обычного токарного центра, многозадачная модель формирует не только поверхности вращения, но и неосевые элементы, что позволяет завершать большую часть детали на одном оборудовании. Фактический набор операций зависит от наличия приводного инструмента, осей C/Y/B, противошпинделя и конкретной системы ЧПУ.
Наличие пяти осей само по себе не подтверждает одновременную пятиосевую интерполяцию. Сложные программы требуют проверки столкновений, а производительность зависит от жёсткости инструмента, оснастки и выбранных режимов.
Фактическая производительность зависит от подготовленности технологии, стойкости инструмента, стабильности заготовки, качества обслуживания и квалификации персонала.
Дополнительные опции
- Конфигурации шпинделя
- инструментальный магазин
- СОЖ через шпиндель
- щупы
- автоматизация
- паллетные системы.